

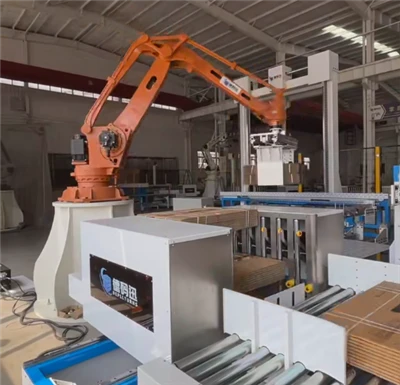
Anautomatický paletizátorje špecializovaný priemyselný baliaci systém určený na automatické stohovanie kontajnerov, kartónov, krabíc, vriec alebo prepraviek na palety za účelom skladovania, skladovania a prepravy. Automatické paletizátory pracujúce v záverečnej fáze výroby produktu-bežne označované ako koncové{2}}balenie{3}}linky (EOL)-prijímajú hotové výrobky prichádzajúce z výrobných liniek, orientujú ich do vopred určených štruktúr a ukladajú ich vrstvu po vrstve na paletu.
Nahradením ručného stohovania automatizovanou mechanikou tieto systémy eliminujú veľkú fyzickú námahu, zaisťujú vysokú prevádzkovú priepustnosť a vytvárajú stabilné, štvorcové paletové náklady, ktoré zostávajú bezpečné počas prepravy nákladu.
Vývoj koncového-balenia{1}}radov
Po celé desaťročia sa štandardné pracovné postupy balenia vo veľkej miere spoliehali na ručnú prácu pri presúvaní produktov z výstupných dopravníkov na drevené palety. Ako sa rýchlosť výroby zrýchlila a priemyselné bezpečnostné normy sa sprísnili, ručná manipulácia sa ukázala ako kritická prevádzková prekážka.
Moderná výroba si vyžaduje nepretržitú-výrobu vo veľkých objemoch.Automatické paletizátorypreklenúť priepasť medzi primárnym/sekundárnym baliacim zariadením (ako sú plničky, uzatvárače a stavače debničiek) a logistickým manažmentom (ako sú baliace stroje, automaticky riadené vozidlá a systémy riadenia skladov).
Základné prevádzkové princípy: Ako funguje automatický paletizátor
Zatiaľ čo konkrétne mechanické konfigurácie sa líšia v závislosti od zvoleného strojového zariadenia, automatické paletizátory sledujú synchronizovaný,{0}}krok za{1}}krokovým procesom, aby premenili jednotlivé balíky na zabezpečené nákladné jednotky.
Krok 1: Akumulácia prívodu a orientácia produktu
Produkty vstupujú do paletizačnej bunky cez vstupný dopravník-často s nulovým{1}}systémom akumulácie tlaku (ZPA)-, aby sa zabránilo rozdrveniu balíka. Nárazové obracačky, inline rotátory alebo servo-poháňané otočné stoly orientujú každý kufrík alebo tašku podľa pred{5}}naprogramovaných vzorov vrstiev (napr. stĺpcový, prepojený vzor alebo rozloženie veterníka).
Krok 2: Tvorba vrstvy (generovanie vzoru)
V konvenčných systémoch vysokej{0}}a nízkej{1}}úrovne sa produkty posúvajú do riadkov-po{3}}riadkových konfiguráciách v tabuľke vzorov, kým sa nevytvorí úplná vrstva (vrstva). V robotických systémoch zdvíha kĺbové rameno jednotlivé položky, viaceré-zoskupenia puzdier alebo celé pred{6}}vytvorené vrstvy priamo pomocou špecializovaného nástroja na ukončenie--ramena (EOAT).
Krok 3: Prenos a stohovanie vrstiev
- Konvenčné systémy:Vytvorená vrstva sa natlačí na delené zásterové dvierka alebo stieraciu dosku. Doska sa otvára alebo zasúva, pričom vrstva jemne klesá alebo položí na paletu umiestnenú nižšie.
- Robotické systémy:Viacosové mechanické rameno manévruje s nákladom v 3D priestore a presne ho spúšťa na určené súradnice na palete.
Krok 4: Slip{1}}Umiestnenie hárku a podložky vrstvy (voliteľné)
V prípade krehkého tovaru, vrecového tovaru alebo viacvrstvovej stabilizácie automatický podávač listov odoberá lepenkové alebo plastové poschodové listy z časopisu a vkladá ich medzi vrstvy produktu, aby sa vyrovnalo rozloženie hmotnosti.
Krok 5: Vykladanie a preprava paliet
Po splnení vopred nastavenej výšky alebo limitu vrstvy sa celá paleta presunie z paletizačnej zóny na vysokovýkonnom valčekovom alebo reťazovom dopravníku k integrovanému baliacemu zariadeniu. Súčasne automatický dávkovač paliet naloží čerstvú prázdnu paletu do stohovacej polohy, aby cyklus pokračoval bez zastavenia.
Klasifikačná matica paletizačných technológií
Pochopenie prevádzkových rozdielov medzi typmi paletizátorov umožňuje manažérom závodov vybrať si najlepšie stroje pre ich kapacitu, pôdorys a rozpočtové obmedzenia.
| Kategória paletizátorov | Typická rýchlosť / priepustnosť | Priestor / stopa | Najlepšie prispôsobené aplikácie | Kľúčová mechanická výhoda |
| Automatický paletizačný robot | 10 až 30+ odberov/min (až 1, 800+ prípadov/h) | Kompaktný (~30% až 45% menší) | Multi{0}}linky SKU, ťažké tašky, pevné krabice | Výnimočná flexibilita a schopnosť viacerých{0}}riadkov |
| Konvenčná-úroveň | Vysoká (50 až 150+ prípadov/min) | Veľký priestor a priestor nad hlavou | Rýchle{0}}nápoje a spotrebný tovar | Bezkonkurenčná rýchlosť pre-vysokoobjemové jednotlivé SKU |
| Konvenčná nízka-úroveň | Stredná (10 až 40 prípadov/min) | Stredná stopa (úroveň zeme) | Malé{0}}až{1}}stredné výrobné závody | Jednoduchý prístup na{0}}úrovni a nižšie počiatočné kapitálové náklady |
| Portál / karteziánsky | Stredné (5 až 20 výberov/min) | Variabilná stopa nad hlavou | Veľmi ťažké užitočné zaťaženie, veľké konštrukčné diely | Veľká nosnosť v rozšírenom priamočiarom priestore |
| Cobot (spolupráca) | Nízka až stredná (5 až 12 výberov/min) | Ultra{0}}kompaktné (minimálne bezpečnostné kryty) | Ľahké balenie, priestor-obmedzené bunky | Rýchle nasadenie, nízka požiadavka na bezpečnostnú bariéru |
Primárne typy automatických paletizátorov
1. Automatické paletizačné roboty
Automatické paletizačné roboty využívajú 4-osové alebo 6-osové priemyselné kĺbové ramená konfigurované so špecializovanými chápadlami. Namiesto stláčania radov produktov k sebe, robotické jednotky naberajú položky z miesta podávania a umiestňujú ich s vysokou presnosťou na paletu.
- Koniec-programu-Arm Tooling (EOAT):Výkon robota vo veľkej miere závisí od mechanizmu chápadla. Vákuové špongiové podložky vynikajú pri zdvíhaní obalov z vlnitej lepenky; pneumatické bočné svorky rukoväte prepraviek; mechanické spodné vidlice alebo chápadlá na lopatky podporujú ťažké vrecia alebo nepripútané bremená.
- Viac{0}}riadkové spracovanie:Jediný automatický paletizačný robot s ťažkým nákladom{0}} dokáže obsluhovať až štyri podávacie dopravníky súčasne a ukladať rôzne SKU na samostatné susedné palety v rámci jedného bezpečnostného krytu.
2. Konvenčné paletizátory s vysokou-úrovňou (vysoký-prísun)
Vysoko{0}}paletizátory prijímajú produkty na vyvýšených dopravníkoch umiestnených 8 až 12 stôp nad úrovňou podlahy. Strojové zariadenie tvorí celé vrstvy produktov v tejto hornej časti. Po úplnom nanesení vrstvy na stieraciu platňu sa vrstva zníži alebo uloží na paletu pod ňou, ktorá sa postupne znižuje, keď sa vrstvy vytvárajú.
- Výhody:Výnimočne vysoké rýchlosti (presahujúce 100 až 150 prípadov za minútu), vďaka čomu sú štandardom vo veľkoobjemových zariadeniach na plnenie nápojov a konzervovanie nápojov.
- Nevýhody:Veľký fyzický priestor, požiadavka na zvýšené medziposchodia pre prístup k údržbe a vyššie počiatočné kapitálové investície.
3. Konvenčné paletizátory s nízkou-úrovňou (s nízkym{2}}prísunom)
Nízko{0}}úrovňové paletizátory prijímajú produkty na úrovni štandardnej podlahy (približne 3 stopy vysoké). Výrobky sú zoskupené do radov a vrstiev vo výške podlahy, potom mechanický zdvihák zdvihne celú zostavu vrstvy alebo dosky nahor, aby ju umiestnil na rastúcu paletu.
- Výhody:Dostupnosť na úrovni podlahy-umožňuje jednoduchý zásah operátora, zjednodušenú rutinnú údržbu a nižšie požiadavky na konštrukčnú výšku stropu.
- Nevýhody:Nižšie maximálne prevádzkové rýchlosti v porovnaní s modelmi s-vysokým posuvom v dôsledku času vertikálneho cyklu potrebného pre zdvíhací mechanizmus.
4. Cobot paletizačné systémy
Kolaboratívne roboty (coboty) sú kompaktné stroje s nízkym{0}}záťažom navrhnuté tak, aby pracovali spolu s ľudskými operátormi bez tradičných obvodových bezpečnostných plotov (podlieha posúdeniu rizík). Integrované snímače sily detegujú náhodný kontakt a okamžite zastavia pohyb.
- Výhody:Rýchle nastavenie, intuitívne pretiahnutie-na{1}}programovanie používateľských rozhraní, mimoriadne kompaktné rozmery a jednoduché premiestňovanie medzi výrobnými linkami.
- Nevýhody:Nižšia rýchlosť (zvyčajne pod 12 až 15 zdvihov za minútu) a obmedzenia užitočného zaťaženia (všeobecne pod 20 až 25 kg).

Kľúčové výhody implementácie automatickej paletizácie
1. Maximalizovaná priepustnosť a výstup linky
Ručná paletizácia je neodmysliteľne vystavená ľudskej únave, kolísaniu rýchlosti a prestávkam pri striedaní zmien. Automatické paletizačné systémy pracujú nepretržite pri naprogramovaných rýchlostiach cyklu, čo zaisťuje, že-rýchlostné výrobné linky nikdy nebudú trpieť prekážkami pri balení.
2. Úplné odstránenie ergonomických rizík zranenia
Opakované zdvíhanie, krútenie a ukladanie ťažkých debničiek alebo 25- kg vriec vystavuje pracovníkov kumulatívnym muskuloskeletálnym poruchám (MSD) a ťažkým zraneniam z preťahovania. Automatizácia procesu paletizácie prenáša tieto vysoko rizikové fyzikálne úlohy na robustné stroje, čím znižuje nároky na úrazy na pracovisku a znižuje náklady na poistenie.
3. Vynikajúca stabilita zaťaženia a znížená strata produktu
Nekonzistentné ručné stohovanie vedie k nakloneným paletám, previsu a rozdrveným krabiciam z vlnitej lepenky. Automatizované paletizátory umiestňujú každú položku s milimetrovou presnosťou (často v rámci ±1,0 mm opakovateľnosti). Dokonalé zarovnanie vrstiev vytvára štvorcové, štrukturálne zdravé zaťaženie, ktoré maximalizuje nákladný priestor nákladného vozidla a zabraňuje poškodeniu produktu počas prepravy.
4. Významné priame úspory nákladov práce
Nasadenie automatického paletizátora umožňuje továrňam prerozdeliť prácu v skladoch na-hodnotnejšie prevádzkové úlohy, ako je kontrola kvality, údržba strojov alebo plánovanie logistiky. Namiesto potreby viacerých nakladačov za zmenu môže jeden operátor súčasne dohliadať na niekoľko automatických baliacich liniek.
5. Bezproblémová multi{1}}SKU a adaptabilita receptov
Moderné baliace operácie zvládajú rôzne tvary produktov, veľkosti obalov a konfigurácie paliet. Vďaka intuitívnym rozhraniam Human{1}}Machine Interfaces (HMI) a pokročilým programovateľným logickým ovládačom (PLC) môžu operátori meniť paletizačné receptúry stlačením tlačidla, čím sa skrátia časy výmeny z pol hodiny na menej ako dve minúty.
Skutočná{0}}svetová prípadová štúdia: Riešenie úzkych miest výroby nápojov
Aby ste pochopili, ako anautomatický paletizátortransformuje každodennú prevádzku závodu, zamyslite sa nad skutočným-príkladom regionálneho zariadenia na balenie nápojov.
Počiatočné prevádzkové prekážky
Zariadenie prevádzkovalo tri vysokorýchlostné{0}}konzervárne linky s výkonom viac ako 1 200 prípadov za hodinu. Napriek veľkým investíciám do-vysokorýchlostných tekutých plnív, následné operácie zaznamenali vážne oneskorenia:
- Manuálne obmedzenia rýchlosti:Manuálne stohovacie tímy sa snažili vyrovnať rýchlosti podávania, čo nútilo plniace stroje, aby bežali so zníženou kapacitou alebo sa často zastavovali.
- Vysoká miera zranení:Ručné{0}}ukladanie 15-kilogramových podnosov na nápoje spôsobovalo časté zranenia z opakovaného namáhania, vysokú absenciu a zvýšené náklady na kompenzáciu pracovníkov.
- Nestabilita zaťaženia:Nerovnomerné ručné stohovanie spôsobilo rozdrvenie podnosov, čo malo za následok prevrátenie paliet vo vnútri nákladných vozidiel a vrátenie zákazníkov.
Systémové inžinierstvo a implementácia
Inžinierske tímy zrekonštruovali koncovú-{1}}baliacu oblasť závodu inštaláciou dvojitého{2}}prívoduautomatický paletizačný robotbunka:
- Nulová-doprava tlaku:Inštalované valčekové dopravníky ZPA na plynulé podávanie prichádzajúcich nápojových tácok bez deformácie hrán.
- Robotická bunka s veľkým{0}}záťažom:Integrované 4-osové rameno priemyselného robota s nosnosťou 180 kg. Rameno bolo vybavené zákazkovou vákuovou špongiou EOAT schopnou dvojpuzdrového zberu.
- Automatizovaná správa paliet:Integrovaný automatický dávkovač paliet, ktorý podával prázdne drevené palety cez poháňané reťazové dopravníky priamo do bunky.
Namerané prevádzkové výsledky
Po uvedení systému do prevádzky dosiahlo zariadenie jasné prevádzkové zlepšenia:
- Obnovený výstup linky:Upstream plniace linky dosiahli 99,1% prevádzkovú účinnosť, čím sa eliminovali nahromadenia po prúde.
- Ergonomická bezpečnosť:Poranenia na pracovisku spôsobené ťažkým zdvíhaním klesli v paletizačnej zóne na nulu.
- Zníženie šrotu:Miera poškodenia produktu klesla z 2,4 % na menej ako 0,02 %.
- Rýchle zotavenie kapitálu:S prihliadnutím na priame úspory práce, zníženie šrotovného a nižšie poistné nároky závod dosiahol plnú návratnosť investícií (ROI) za 14,2 mesiaca.

Finančné hodnotenie: Celkové náklady na vlastníctvo (TCO) a návratnosť investícií
Vyhodnotenie anautomatický paletizátorvyžaduje pohľad nad rámec počiatočnej kúpnej ceny, aby sa zvážili celkové náklady na vlastníctvo (TCO).
- Paletizačné zariadenie, zostava a ovládač uchopovača EOAT
- Dopravníky, bezpečnostné kryty a zablokované stráženie
- Inžiniersky dizajn, nákladná doprava, inštalácia a testovanie FAT
- Elektrické rozvody a dodávka stlačeného vzduchu
- Preventívna údržba (mastnota, remene, vysávače)
- Zásoby náhradných dielov a úpravy softvérových receptúr
Vzorec na výpočet ROI
Väčšina výrobných závodov s viac{0}}zmennými prevádzkami dosahuje úplné zotavenie kapitálu v rámci12 až 24 mesiacov.
Podrobná{0}}príručka{1}}implementácie
Modernizácia zariadenia na automatickú paletizáciu si vyžaduje štruktúrovaný inžiniersky prístup:
Fáza 1: Priepustnosť a audit balíkov
- Odmerajte maximálne rýchlosti podávania puzdra počas špičkových výrobných hodín.
- Zaznamenajte rozmery balenia, celkovú hmotnosť, pórovitosť povrchu a tuhosť konštrukcie.
- Definujte požadované rozmery palety (napr. GMA 48x40 palcov, europaleta) a maximálne výšky stohu.
Fáza 2: Výber systému a návrh buniek
- Vyberte si medzi robotickými, konvenčnými konfiguráciami na vysokej{0}}úrovni alebo nízkej{1}}úrovni podľa potrieb priestoru a rýchlosti.
- Vyberte vhodné EOAT (vákuové podložky na krabice, mechanické vidličky na tašky, bočné-svorky na prepravky).
- Navrhnite rozloženie dopravníka s nárazníkovými zónami ZPA na riadenie prepätia linky.
Fáza 3: Bezpečnosť a integrácia
- Navrhnite obvodové oplotenie, blokované prístupové dvere a svetelné závesy spĺňajúce normy OSHA/ISO.
- Integrujte ovládacie prvky systému cez priemyselný Ethernet (PROFINET/EtherNet/IP) s predradenými strojmi a nadväzujúcimi baliacimi strojmi.
Fáza 4: Testovanie a uvedenie do prevádzky
- Vykonajte továrenské akceptačné testovanie (FAT) v zariadení integrátora pomocou skutočných vzoriek produktov.
- Nainštalujte zariadenie, overte obvody núdzového zastavenia a nakalibrujte umiestnenie snímača.
- Vyškolte operátorov a technikov údržby o ovládaní HMI, vytváraní receptov a plánoch preventívnej údržby.
Často kladené otázky
1, Dokáže automatický paletizátor zvládnuť viacero veľkostí produktov súčasne?
áno.Automatický paletizačný robota moderné konvenčné paletizátory dokážu uložiť desiatky vopred{0}}nakonfigurovaných receptov na stohovanie do pamäte PLC. Prepínanie medzi rôznymi veľkosťami produktov alebo vzormi vrstiev vyžaduje iba rýchly výber na obrazovke HMI.
2, Čo sa stane, ak je krabica poškodená alebo nesprávne zarovnaná pred vstupom do paletizátora?
Moderné automatizované systémy zahŕňajú inline kontrolné senzory a systémy videnia. Ak sa zistí rozdrvená krabica alebo otvorená chlopňa, systém odkloní chybný balík z hlavnej linky skôr, ako sa dostane do paletizačnej bunky, čím zabráni zaseknutiu-.
3, Koľko miesta je potrebné pre automatickú paletizačnú bunku?
Priestorové požiadavky závisia od architektúry systému. Kompaktné bunky cobotov vyžadujú len 6 x 6 stôp, zatiaľ čo priemyselné robotické bunky zvyčajne zaberajú 12 x 15 stôp. Konvenčné paletizátory na vysokej{6}}úrovni vyžadujú väčšie rozmery, často presahujúce 20 x 30 stôp spolu s vysokými výškami stropov.
Ak chcete zhodnotiť uskutočniteľnosť rozloženia viac{0}}zariadení,kontaktujte našu tím technického inžinierstva dnes. Poskytnite architektonické výkresy vášho závodu, výšky-po{2}}podlahy, konverziu výstupných výkonov liniek a cieľové špecifikácie paliet a náš tím pripraví vlastný 2D/3D výkres rozloženia CAD a kompletnú analýzu technickej realizovateľnosti prispôsobenú vašej lokalite.


