

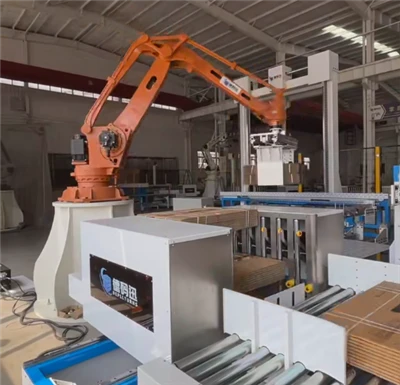
Výber End{0}}of{1}}Arm Tooling (EOAT) prepriemyselný paletizačný robotinštalácie v zariadeniach na balenie do vlnitej lepenky závisia od integrity balíka, rýchlosti linky, vlhkosti hárkov, pórovitosti papiera a fyzických obmedzení. V prípade páskovaných alebo zviazaných vlnitých škatúľ, ktoré vychádzajú zo zariadenia na vysokorýchlostnú konverziu{1}}, poskytujú pneumatické mechanické bočné-uchopovače vybavené servo-spodným{4}}poháňaným podpornými vidlicami maximálnu štrukturálnu bezpečnosť, vysokú stabilitu užitočného zaťaženia pri prudkom zrýchlení ramena a odolnosť voči okolitému papierovému prachu. Naopak, konfigurácie vákuovej penovej-podložky EOAT vynikajú v tesnom usporiadaní{7}}podlahového priestoru, kde nulová bočná vôľa medzi prichádzajúcimi zväzkami bráni fyzickému zovretiu za predpokladu, že pórovitosť vložky a údržba vákuového filtra sú prísne kontrolované. V moderných nepretržitých{9}}konverzných operáciách slúžia hybridné kombinované nástroje{10}}integrujúce bočné upínanie, spodné{11}}podporné prsty a horné-lisovacie dosky{13}} ako priemyselný štandard pre manipuláciu s nezapáskovanými,{14}}vytvrdenými vlnitými zväzkami bez toho, aby spôsobili deformáciu alebo deformáciu nakladacej skrine{15}}

1. Fyzikálna mechanika vlnitých zväzkov na konci-rady-
Navrhovanie efektívneho nástroja End-of{1}}Arm Tooling (EOAT) prepaletizačné robotické systémyvyžaduje analýzu fyzikálnych vlastností zväzkov vlnitej lepenky pri výstupe zo strojov na spracovanie. Na rozdiel od pevných plastových prepraviek, zapečatených drevených prepraviek alebo pevných kovových obalov vykazujú zväzky vlnitého papiera nelineárne fyzikálne správanie, ktoré je ovplyvnené geometriou drážky, kvalitou papiera, napätím viazania zväzku a vlhkosťou prostredia.
| Premenná zväzku | Fyzická charakteristika | Vplyv na výkon-koncového{1}}nástroja ramena |
| Pórovitosť podšívky | Priedušnosť vonkajších recyklovaných kraftových/testlinerových dosiek. | Ovplyvňuje udržiavanie vákua; vysoko porézna recyklovaná testovacia vložka spôsobuje pokles tlaku vákua. |
| Zvyšková vlhkosť | Obsah vody z čerstvých škrobových lepených spojov opúšťajúcich linky na konverziu. | Znižuje tuhosť skrinky a zvyšuje koeficient trenia počas fyzického upínania. |
| Stav popruhu | Tesné PP/PET páskovanie verzus voľné/nepreviazané zväzky. | Voľné alebo nepriviazané balíky vyžadujú spodnú podporu, aby sa zabránilo prehýbaniu-spodného listu. |
| Test rozdrvenia okrajov (ECT) | Vertikálny limit kompresie steny konštrukcie vlnitej lepenky. | Obmedzuje maximálnu bočnú upínaciu silu predtým, než dôjde k rozdrveniu alebo pokrčeniu bočnej steny. |
Pórovitosť papiera a faktory úniku vzduchu
Vlnité krycie lepenky-najmä recyklované testovacie vložky a stredne kvalitné vložky-majú rôzne úrovne priepustnosti vzduchu. Pri hodnotení EOAT na báze vákua- vytvára vzduch ťahaný cez vonkajšiu vložkovú dosku lokalizované poklesy tlaku na rozhraní nasávania.
Ak vákuový generátor nedokáže udržiavať kontinuálny objemový prietok vzduchu na kompenzáciu pórovitosti lepenky, tlakový rozdiel klesne pod minimálnu prahovú hodnotu potrebnú na prekonanie dynamických zotrvačných síl počas otáčania ramena robota.
Skreslenie zväzku a spodný-prehyb listu
Neviazané zväzky vystupujúce z lepidiel flexo skladačiek (FFG) alebo rotačných vysekávačov (RDC) úplne závisia od trenia medzi susednými povrchmi škatúľ, aby sa zachovalo zarovnanie zväzkov. Počas-vysokorýchlostného pohybu ramena robota bočná zotrvačnosť vytláča jednotlivé boxy smerom von.
Bez mechanickej spodnej podpory alebo proporcionálneho bočného zovretia sa najnižšie hárky v odviazanom zväzku prehýbajú smerom nadol, čím sa mení výška hotového stohu a dochádza k chybám v blokovaní počas umiestňovania palety.
Okolitý papierový prach a kontaminácia lepidlom
Zariadenia na spracovanie vlnitej lepenky vytvárajú značné množstvo poletujúceho papierového prachu, zvyškov škrobového lepidla a úlomkov orezávania. Hromadenie prachu ovplyvňuje prevádzkovú spoľahlivosť EOAT prostredníctvom špecifických mechanických ciest:
- Vákuové systémy:Prach upcháva mikro{0}}póry sacej podložky, pokrýva vákuové spätné ventily a plní prvky nasávacieho filtra, čím znižuje efektívne prúdenie podtlakového vzduchu počas pracovných zmien.
- Mechanické systémy:Prach z brúsneho papiera preniká do lineárnych ložísk, vodiacich tyčí a tesnení pneumatických valcov, čo si vyžaduje prachotesné-tesnenia, stierače a centrálne mazacie otvory.
Prečítajte si viac:《Koľko stojí automatický robotický paletizátor v roku 2026? vyjadriť
2. Mechanické upínacie uchopovače: Technické princípy a výkon
Mechanické upínacie chápadlá zaisťujú vlnité zväzky pôsobením riadenej tlakovej sily na bočné vonkajšie steny alebo umiestnením mechanických podporných prstov pod užitočné zaťaženie.
Princípy fungovania bočných{0}}upínacích mechanizmov
Bočné-upínanie EOAT využíva protiľahlé paralelné dosky poháňané pneumatickými valcami alebo digitálnymi servopohonmi namontovanými na presných vodiacich koľajniciach lineárneho pohybu. Aby sa predišlo poškodeniu okrajov škatule, bočné dosky obsahujú výstelku z vulkanizovanej nitrilovej gumy, polyuretánovú penu s uzavretými bunkami- alebo štruktúrované silikónové trecie vrstvy.
- Pneumatické ovládanie sily pomocou proporcionálnych ventilov:Štandardné smerové solenoidové ventily aplikujú nekontrolovaný systémový tlak vzduchu (6 barov), ktorý dokáže rozdrviť ľahké vlnité škatule s mikro-rytinou (E-rytina alebo F{3}}rytina). Štandardy priemyselnej integrácie využívajú elektronické proporcionálne regulátory tlaku riadené cez analógové výstupy PLC (0--10V alebo 4--20 mA) alebo protokoly fieldbus (PROFINET/EtherNet/IP). To umožňuje dynamické nastavenie upínacej sily na základe vopred naprogramovaných údajov o receptúre škatule.
- Servo-elektrické upínacie pohony:Pokročiléramená paletizačných robotovvyužívajú sekundárne servo osi integrované do riadiacej jednotky robota na pohon mechanizmu chápadla. Servoupínanie poskytuje presnú spätnú väzbu o polohe, programovateľné rýchlosti upínacieho zdvihu a presné limity krútiaceho momentu, čím sa eliminuje spotreba vzduchu a zároveň poskytuje overenie šírky zväzku pred zdvíhaním.
Spodné-podporné mechanické vidlice (pod-zostavami vidlíc)
Na manipuláciu s ťažkými balíkmi alebo nepripútanými škatuľami bez vynaloženia nadmernej bočnej zvieracej sily majú mechanické chápadlá zasúvateľné spodné-podporné vidlice.
- Pneumatické ovládanie:Dvojčinné{0}}pneumatické valce sa otáčajú alebo zasúvajú oceľové/hliníkové vidlice pod zväzok, keď bočné dosky stabilizujú užitočné zaťaženie.
- Logika mechanického blokovania:Robot PLC overí, či sú spodné vidlice úplne vysunuté pomocou indukčných snímačov priblíženia alebo magnetických jazýčkových spínačov a až potom povolí vysokorýchlostný vertikálny pohyb ramena (os Z-).
- Dynamika prenosu užitočného zaťaženia:Spodné vidlice absorbujú 80%--90% celkového vertikálneho gravitačného zaťaženia, čím sa znižuje požadovaný bočný upínací tlak na minimálnu úroveň stabilizácie. To zachováva štrukturálnu integritu krabice na vlnitých papieroch s nízkym obsahom ECT.
Výhody a obmedzenia mechanických svoriek
| Inžinierske hodnotiace kritériá | Prevádzkové výhody | Technické obmedzenia |
| Pružnosť materiálu | Necitlivý na pórovitosť lepenky, povrchovú úpravu alebo drsnosť lepenky. | Vyžaduje fyzickú bočnú vzdialenosť (75-150 mm) medzi zväzkami. |
| Environmentálna spoľahlivosť | Nepriepustný pre vzduchom prenášaný papierový prach; nie je potrebná vnútorná filtrácia vzduchu. | Vyššia celková hmotnosť obalu EOAT znižuje čistú využiteľnú nosnosť ramena. |
| Bezpečnosť a uchovanie | Vysoká mechanická retencia počas udalostí núdzového zastavenia alebo straty napájania. | Vyžaduje aktívne mechanické nastavenie šírky pre rôzne rozmery boxov. |

3. Vákuové sacie systémy EOAT: Mechanika a dynamika prúdenia vzduchu
Vákuové-zariadenia EOAT sa spoliehajú na rozdiely atmosférického tlaku na zaistenie vlnitých zväzkov z horného povrchu, čím sa eliminuje potreba bočnej vôle.
Technológie vákuovej generácie: Dúchadlá vs. Venturiho ejektory
Vákuové dúchadlá s vysokým-stranným{1}}kanálom
Venturiho ejektory na stlačený vzduch (viac{0}}stupňové)
Štandardné gumené prísavky sú neúčinné na vlnitých zväzkoch kvôli rozdielom vo výške povrchu, medzerám medzi krabicami a drážkam na páskovanie. Moderné vákuové uchopovače využívajú špeciálne penové tesniace dosky:
- EPDM / NBR uzavreté{0}}penové tesnenia:Hrubé (15-25 mm) penové podložky sa prispôsobujú nerovnostiam povrchu, pásikom a chlopniam škatule a vytvárajú efektívne obvodové vzduchové tesnenie.
- Vnútorné spätné ventily-snímania prietoku:Vákuové potrubie obsahuje usporiadané samo{0}}uzatváracie guľové ventily alebo otvory-obmedzujúce prietok. Keď časť vákuovej dosky presahuje okraj zväzku, miestne zvýšenie prietoku vzduchu spustí spätný ventil, aby sa zatvoril, čím sa zabráni-rozsiahlej strate vákua v zostávajúcich pokrytých oblastiach.
Prevádzkové riziká a stratégie zmierňovania pre vákuové nástroje
| Vákuový prevádzkový rizikový faktor | Fyzická hlavná príčina | inžinierska mitigačná stratégia |
| Hore-Separácia hárkov | Trenie medzi nepripútanými vnútornými vrstvami je nižšie ako gravitačná hmotnosť. | Použite pomocné bočné-upínacie kolíky alebo prepnite na spodnú{1}}podporu hybridného EOAT. |
| Zanesenie systémového filtra | Papierový prach sa nepretržite ťahá cez poréznu dosku do prívodných potrubí. | Nainštalujte automatické reverzné{0}}pulzné cykly čistenia vzduchového filtra na sacie potrubia. |
| Vysoké prevádzkové náklady na energiu | Nepretržité používanie stlačeného vzduchu Venturiho ejektormi vo viac{0}}zmenných prevádzkach. | Vymeňte Venturiho ejektory za vysokoúčinné dúchadlá s bočným-kanálom. |
Prečítajte si viac:《10 najlepších výrobcov robotických paletizátorov v Mexiku a Latinskej Amerike (2026) expresne
Prečítajte si viac:《10 najlepších výrobcov robotických paletizátorov v juhovýchodnej Ázii (2026) express
4. Hybridné kombinované uchopovače: Priemyselný štandard
Pre vysokorýchlostné{0}}konverzné linky produkujúce rôzne formáty škatúľ integrujú hybridné kombinované nástroje štrukturálnu bezpečnosť mechanickej podpory s flexibilným umiestnením vákuových rozhraní.
Stratégie výberu viacerých{0}}balíkov
Na dosiahnutie vysokých výrobných rýchlostí bez prekročenia maximálnych rýchlostí kĺbov ramena robota, modernépaletizačné robotické systémyvybrať viacero zväzkov v jednom cykle.
- Sekvencia dvojitého alebo trojitého výberu:EOAT má nezávisle riadené upínacie zóny alebo segmentované vákuové komory. Robot odoberá dva samostatné zväzky postupne z podávacieho dopravníka a ukladá ich spolu na paletu.
- Úplný{0}}výber mriežky vrstiev:Vysoká{0}}kapacitaipriemyselný paletizačný robot units (payload capacity >300 kg) využívajú-širokoplošné hybridné chápadlá na vyberanie celých pred{2}}vytvorených riadkov alebo celých vrstiev krabice v jednom pohybovom cykle, čím sa maximalizuje priepustnosť na vyhradených výrobných linkách.
Automated Slip{0}}Integrácia hárkov
Hybridné konfigurácie EOAT môžu zahŕňať sekundárne pneumatické vákuové prísavky navrhnuté špeciálne na vyberanie a ukladanie lepenkových alebo vlnitých poschodových listov (sklzných-hárkov) medzi vrstvy paliet:
- Integrovaný zber hárkov:Sekundárne vákuové ramená sa rozprestierajú smerom nadol z hlavného telesa chápadla, vyberajú hárok{0}}zo susedného skladovacieho zásobníka, umiestňujú ho na formovací paletový stoh a zasúvajú-, čím sa eliminuje potreba samostatného robota na umiestňovanie hárkov-.
5. Komplexný výber EOAT a technické porovnanie
Podrobná analýza faktorov
1. Štrukturálna stabilita zväzku
2. Obmedzenia pôdorysu a rozloženia buniek
3. Požiadavky na údržbu
6. Finančné, prevádzkové a integračné aspekty
Výber správneho EOAT priamo ovplyvní širšie prevádzkové finančné metriky automatizovanej koncovej{0}}bunky{1}}balenia.
Vplyv nákladov EOAT na celkové investičné náklady na vybavenie
The End-of-Arm Tooling predstavuje 15 % – 25 % z celkového počtupaletizačný robotcena. Investovanie do hybridného{1}}nástroja vytvoreného na mieru zvyšuje počiatočné kapitálové výdavky, ale predchádza bežným prevádzkovým problémom, ako sú spadnuté balíky, poškodenie hrán a zbytočné zastavovanie linky.
| Architektúra Gripper | Technické vlastnosti | Rozsah odhadovaných nákladov (USD) |
| Základná pneumatická paralelná svorka | Dvojité bočnice, proporcionálny tlakový ventil, podložky z nitrilovej gumy. | $12,000 – $18,000 |
| Vysokoprietokový vákuový dúchadlový systém | Elektrické bočné-dúchadlo, pole penových podložiek,{1}}samozatváracie ventily. | $16,000 – $24,000 |
| Zostava spodnej vidlice poháňaná servo- | Bočné nastavenie serva, dvojité-pneumatické pod-vidlice. | $22,000 – $30,000 |
| Multi{0}}zónový hybridný kombinovaný nástroj | Bočné upínanie, spodné vidlice, horná prítlačná doska, integrovaný klzný-zber plechu. | $28,000 – $42,000 |
Prevádzková efektivita: Ručná verzus robotická paletizácia
Vyhodnotenie aručná vs robotická paletizáciapracovný postup zdôrazňuje kľúčovú úlohu, ktorú zohráva spoľahlivý EOAT v celkovej výkonnosti závodu:
| Operačný parameter | Manuálne vykladanie | Automatizovaná priemyselná robotická bunka |
| Nepretržitá rýchlosť linky | Poklesy počas neskorých zmien v dôsledku fyzickej únavy. | Neustále udržiava 100% menovité otáčky stroja. |
| Odpad materiálu okraja krabice | Miera poškodenia 2%-4% pádmi a hrubým zaobchádzaním. | < 0.1% scrap rate with proper EOAT force control. |
| Pracovná požiadavka | 1 operátor na zmenu (spolu 3 pre nepretržitý 24/7). | 0 priamych operátorov (1 technik pre prekládku materiálu). |
| Presnosť zarovnania stohu | Variabilná kvalita rohového stohovania. | Presné okraje stohu paliet v rozmedzí ± 1,5 mm. |
Správne integrovanýpriemyselný paletizačný robotvybavené EOAT{0}}špecifickou pre aplikáciu, eliminuje prekážku pri ručnej manipulácii na výstupe z vysokorýchlostných flexo liniek-, čím sa znižuje miera zmetkovitosti škatúľ pri zachovaní konzistentného výrobného toku.
Globálna stratégia integrácie zariadení a zdrojov
Pri získavaní kompletných automatizovaných baliacich buniek od globálnych výrobcov OEM alebo systémových integrátorov-vrátane špecializovanýchpaletizačný robot ČínaVýrobné-technické tímy musia overiť komerčnú dostupnosť mechanických a pneumatických čiastkových-komponentov:
- Pneumatická štandardizácia:Zabezpečte, aby upínacie valce, ventilové rozvody a regulátory tlaku používali celosvetovo podporované značky (napr. SMC, Festo) so štandardnými montážnymi vzormi ISO.
- Komponenty lineárneho pohybu:Lineárne vodiace lišty a ložiská by mali zodpovedať medzinárodným rozmerom (napr. THK, HIWIN), aby sa zabezpečilo, že miestne tímy údržby môžu rýchlo získať náhradné diely.
- Rozhranie snímača:Senzory priblíženia, fotoelektrické spínače a vákuové prevodníky by mali využívať štandardné rýchlo{1}}odpojovacie konektory M12 a komunikovať cez štandardné priemyselné siete fieldbus.
7. Kontrolný zoznam technického obstarávania pre špecifikáciu EOAT
Pri príprave žiadosti o návrh (RFP) pre robotický paletizačný systém poskytnite výrobcom strojov podrobné prevádzkové parametre, aby sa zabezpečil správny návrh EOAT:
1. Parametre vlnitého zväzku
[ ] Minimálne a maximálne rozmery zväzku (L× W × H v mm).
[ ] Minimálna a maximálna hmotnosť balíka (kg).
[ ] Profily vlnitých drážok (napr. E, B, C, BC dvojitá-stena) a gramáže papiera (g/m²).
[ ] Stav zväzku: Pripútaný (počet a smer popruhov PP/PET) vs. Bez popruhu.
[ ] Priemerná povrchová teplota zväzku a obsah vlhkosti na výstupe zo strojov na úpravu.
2. Metriky linkovej výroby
[ ] Typ predradeného zariadenia (Flexo Folder Lepička, Rotačná vysekávačka, Polo{0}}automatický páskovač).
[ ] Maximálna rýchlosť vybíjania zväzku (zväzkov za minútu).
[ ] Požadované rozloženie vzorov paliet (stĺpcový stoh, prepojený vzor, rozdelená-vrstva).
[ ] Potreba medzisklzu-listu alebo spodnej{1}}dosky palety.
3. Obmedzenia užitočnosti a prostredia
[ ] Dostupný tlak stlačeného vzduchu v zariadení (bar) a prietoková kapacita (l/min).
[ ] Elektrické napájacie napätie závodu ((480V 3Ø 60Hz / 380V 3Ø 50Hz)).
[ ] Rozsah prevádzkových teplôt okolia (stupeň ) a úrovne poletujúceho papierového prachu.
[ ] Obmedzenia fyzickej stopy a svetlá výška pod žeriavmi.
8. Zhrnutie a plán implementácie
Výber medzi vákuovým odsávaním, mechanickými bočnými svorkami a hybridným nástrojom je kritickým technickým rozhodnutím pri inštalácii automatizovanej paletizačnej bunky.
Pre štandardné aplikácie obalov z vlnitej lepenky by sa systémoví inžinieri mali riadiť touto logikou implementácie:
- Pre vysoko{0}}rýchlostné viazané zväzkové linky:Nasadiťpneumatické bočné-uchopovačes proporcionálnou reguláciou sily na dosiahnutie vysokých rýchlostí cyklu bez deformácie skrine.
- Pre voľné, nepripútané alebo ťažké{0}}prierezy:Integrovaťhybridné kombinované náradie so zasúvateľnými spodnými-podpornými vidlicamimechanicky niesť hmotnosť užitočného nákladu, čím sa zabráni prehýbaniu plechu a riziku pádu.
- Pre tesné rozloženie stôp vyžadujúcich nulovú vzdialenosť zväzku:Využitesystémy vákuových dúchadiel s vysokým-stranným prietokom{1}}s penovými tesniacimi doskami a automatickými{0}}samozatváracími spätnými ventilmi, ktoré sú podporované bežnou údržbou filtrácie vzduchu.
Správne zosúladenie dizajnu End{0}}of{1}}Arm Tooling s prevádzkovými podmienkami závodu zaisťuje dlhodobú- prevádzkovú spoľahlivosť, minimálny odpad produktu a rýchlu návratnosť investícií v rámci moderných automatizovaných baliacich zariadení.


